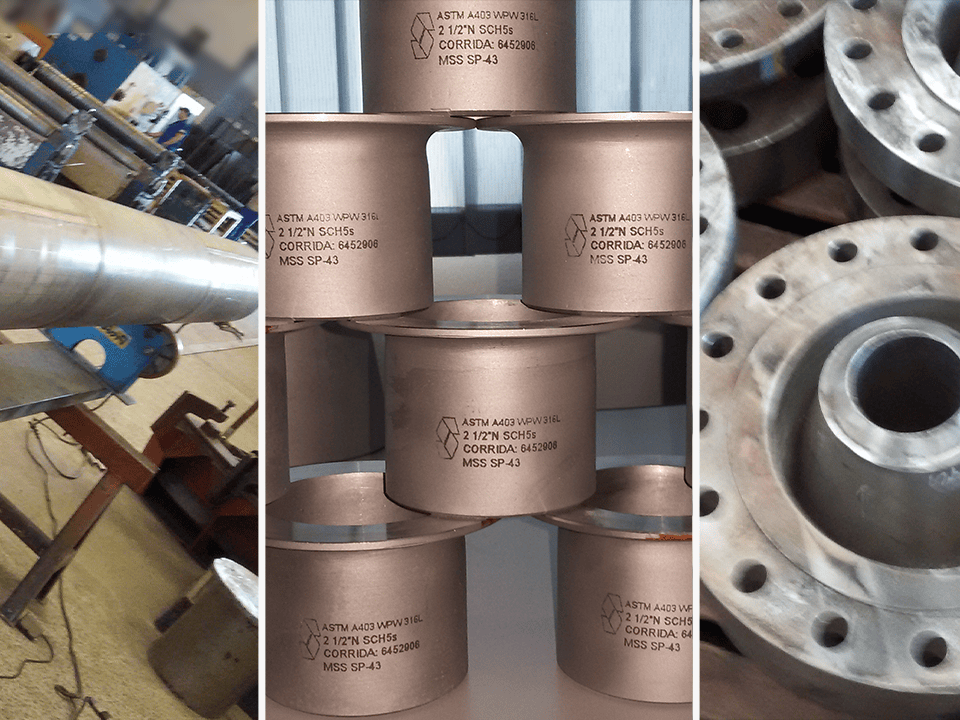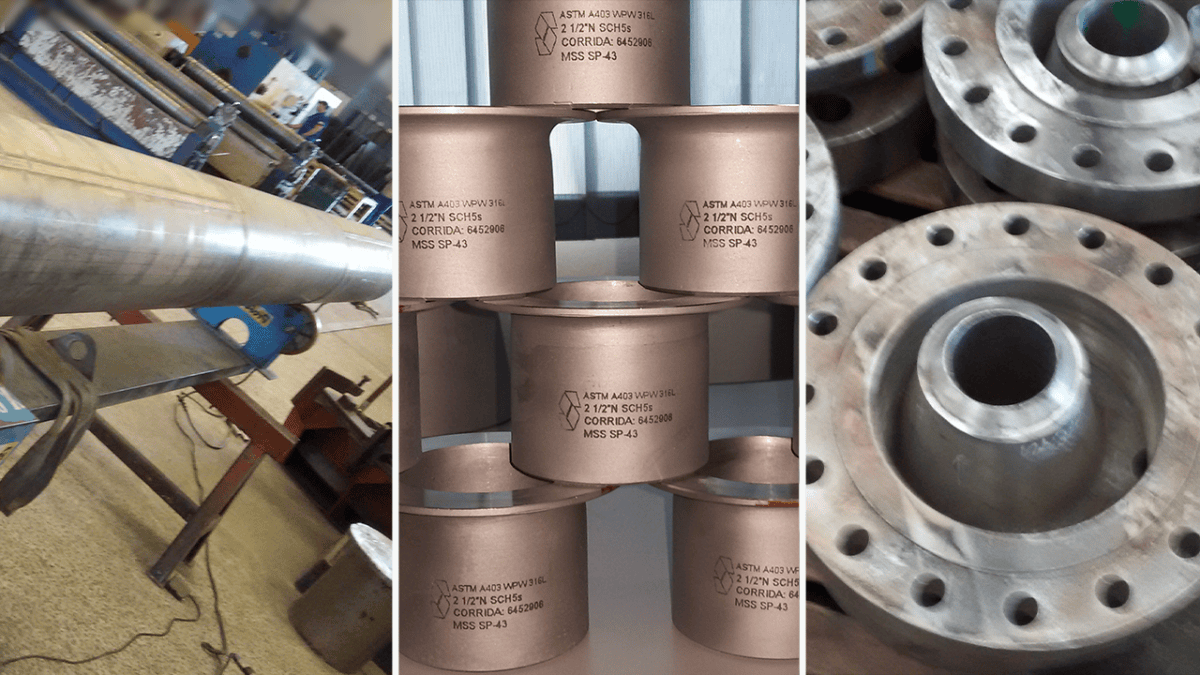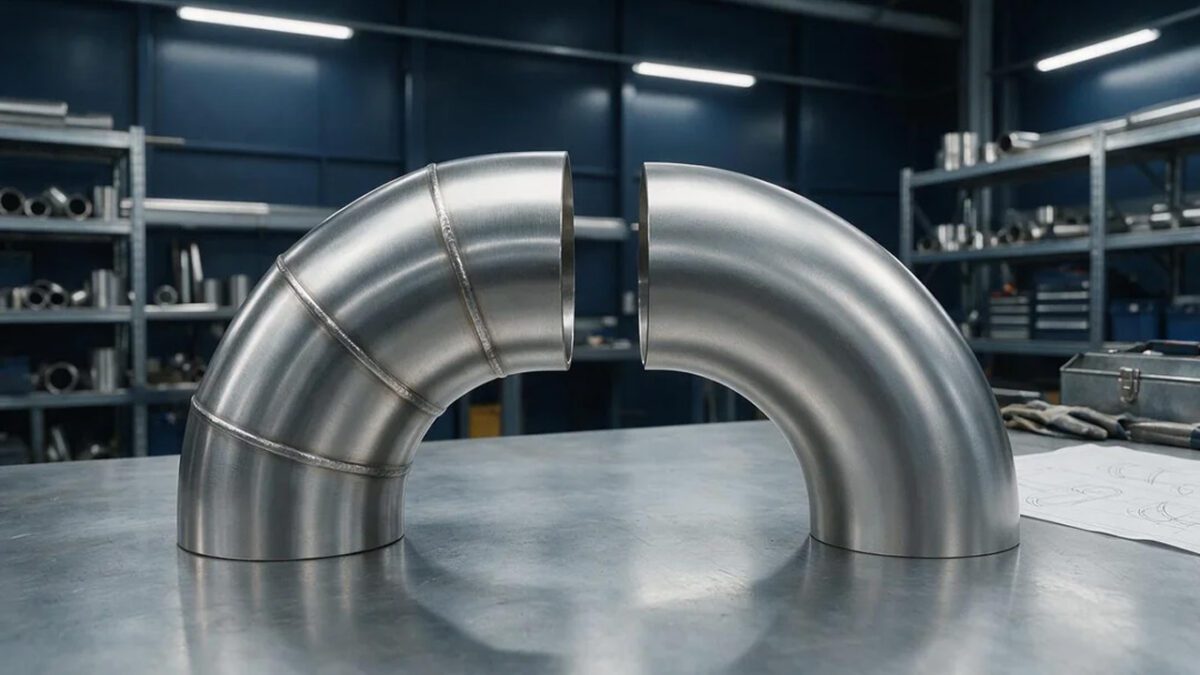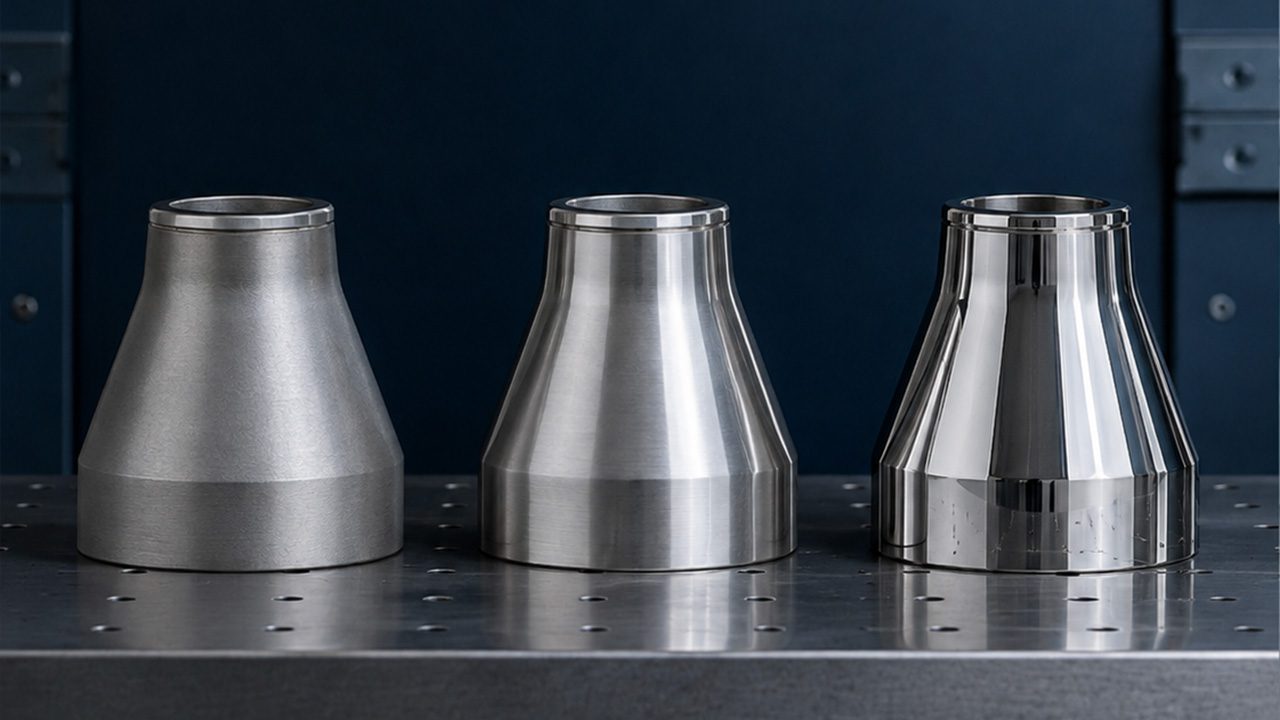
Uma superfície brilhante chama atenção.
Mas brilho não é especificação.
Da mesma forma, uma peça fosca, jateada ou visualmente escurecida não pode ser classificada tecnicamente apenas pelo que aparece na fotografia.
Esse é o primeiro ponto que precisa ficar claro quando se fala em acabamento de aço inox.
A Salarinox trabalha com condições de acabamento descritas em seu portfólio como bruto, lavado, decapado, jateado e polido.
Esses termos não devem ser tratados como simples variações estéticas.
O problema começa quando o acabamento é definido pela aparência esperada
Pedidos como:
“quero brilhante”
“quero bem limpo”
“quero fosco”
“quero polido”
podem parecer claros comercialmente.
Tecnicamente, podem continuar incompletos.
O que significa “polido”?
Qual é o processo?
Existe requisito de rugosidade?
Existe padrão de comparação?
Qual região precisa receber o acabamento?
Existe condição específica após soldagem?
Qual critério será usado para aceitar ou rejeitar a superfície?
Sem essas definições, cliente e fabricante podem interpretar a mesma palavra de formas diferentes.
E a consequência é simples:
interpretação diferente → resultado diferente → retrabalho.
Visualmente parecido não significa tecnicamente equivalente
A aparência superficial também não permite determinar sozinha o material.
Uma imagem de uma peça em aço inox não comprova se ela é 304L, 316L, Duplex, Super Duplex ou outra liga. Essa restrição é explicitamente registrada no manual técnico de comunicação da Salarinox.
O mesmo raciocínio vale para muitos aspectos do acabamento.
A aparência pode ajudar na inspeção visual.
Mas não deve ser transformada em evidência de processo que não foi documentado.
Decapagem, limpeza e passivação não são sinônimos
Esse ponto merece atenção.
A ASTM A380/A380M-25, edição ativa atualmente, trata de práticas de limpeza, remoção de carepa, decapagem e passivação de peças e sistemas em aço inox. A própria norma ressalta que a seleção dos procedimentos pode depender de acordo entre fornecedor e comprador.
Isso significa que simplesmente escrever “decapado” ou “passivado” não autoriza presumir qualquer procedimento.
O requisito precisa estar definido.
Da mesma forma, a ASTM A967/A967M-25 trata especificamente de tratamentos químicos de passivação e seus métodos de verificação. Ela não transforma passivação em sinônimo de polimento, jateamento ou decapagem.
Nem toda condição superficial pode ser avaliada apenas visualmente
A própria ASTM A380/A380M aponta limitações da inspeção visual para detectar certos contaminantes e filmes superficiais.
Isso ajuda a desmontar outro erro comum:
“parece limpo” não é um critério universal de aceitação.
Dependendo da aplicação, podem existir critérios visuais, físicos, químicos, de rugosidade ou procedimentos específicos.
O requisito contratual precisa definir o que realmente importa.
E onde entram bruto, lavado, jateado e polido?
Esses acabamentos fazem parte do portfólio Salarinox, mas não devem receber propriedades automáticas que a especificação não sustenta.
Por exemplo:
bruto não significa automaticamente inadequado.
polido não significa automaticamente melhor para toda aplicação.
jateado não define sozinho abrasivo, rugosidade ou condição final.
lavado precisa ter seu processo e condição de aceitação definidos no fornecimento quando isso for tecnicamente relevante.
decapado também precisa ser relacionado ao procedimento e requisito aplicáveis.
O nome do acabamento abre a especificação.
Não necessariamente a encerra.
Erros comuns
- escolher acabamento apenas pela aparência;
- tratar brilho como evidência de limpeza;
- usar “polido” sem critério objetivo;
- pedir “jateado” sem definir processo ou condição esperada;
- usar decapagem e passivação como termos equivalentes;
- inferir material pela superfície;
- deixar o critério de aceitação para depois da fabricação.
Impacto industrial
Quando o requisito superficial chega incompleto, duas situações são comuns.
A primeira é a peça ser tecnicamente utilizável, mas rejeitada porque cliente e fabricante tinham expectativas diferentes.
A segunda é mais crítica: uma condição superficial realmente necessária à aplicação não ter sido especificada com clareza.
Nos dois casos, o resultado pode ser:
reprocessamento, nova inspeção, movimentação de material, atraso e custo adicional.
Em determinadas aplicações, limpeza e contaminação superficial também podem ter implicações funcionais, razão pela qual normas como ASTM A380/A380M tratam essas condições de forma específica.
Boas práticas
Antes da fabricação, acabamento deveria ser tratado como requisito técnico quando relevante ao fornecimento.
Isso pode envolver:
- processo pretendido;
- áreas que receberão o tratamento;
- condição superficial final;
- requisito de rugosidade, quando houver;
- tratamento de regiões soldadas;
- padrão ou procedimento aplicável;
- método de inspeção;
- critério de aceitação;
- proteção da superfície após o processo.
Quanto mais crítica a aplicação, menos espaço existe para expressões subjetivas.
Posicionamento Salarinox
A Salarinox oferece diferentes possibilidades de acabamento.
Mas acabamento não deve ser escolhido apenas olhando uma fotografia.
A decisão precisa partir do que aquela superfície deve atender no processo, no fornecimento e na aplicação.
Aparência é percepção.
Requisito é especificação. Confundir os dois cria retrabalho.